Novità del settore
 Oct 29, 2026
 Inserito dall'amministratore
Anodizzazione o verniciatura a polvere: come scegliere il giusto trattamento superficiale per componenti di precisione in alluminio
Perché il trattamento superficiale determina le prestazioni delle parti in alluminio di precisione
Le parti di precisione in alluminio raramente si guastano a causa della sola lega di base. Nella maggior parte dei guasti sul campo, lo strato superficiale è il punto debole: una finitura che si sfalda sotto le vibrazioni, si consuma su un'interfaccia scorrevole o si corrode dopo alcuni mesi di nebbia salina o stoccaggio umido. Per gli ingegneri e i team di acquisto, il trattamento superficiale è una decisione funzionale fondamentale che determina la durabilità, il comportamento elettrico, la precisione dimensionale e il costo totale. Non è un ripensamento cosmetico.
Due processi dominano il mercato dei componenti in alluminio utilizzati nell’elettronica automobilistica, nei robot industriali e nei veicoli aerei senza pilota: l’anodizzazione e la verniciatura a polvere. Entrambi proteggono l’alluminio in modo efficace, ma funzionano in modi fondamentalmente diversi. L'anodizzazione fa crescere uno strato di ossido dal metallo stesso, mentre il rivestimento a polvere lega uno strato polimerico sulla superficie. Scegliere quello sbagliato può portare a usura prematura, conflitti di tolleranza, filettature bloccate o un aumento inaspettato del budget dopo che i campioni sono già stati lavorati.
Questa guida mette a confronto entrambi i processi da una prospettiva pratica di approvvigionamento. Spiega come funziona ciascuno, dove ciascuno funziona bene, come la scelta influisce sulle tolleranze strette, cosa determina i costi e come abbinare il trattamento alle condizioni operative reali. L'obiettivo è aiutarti a specificare una finitura per il tuo parti in alluminio fin dalla prima revisione del disegno piuttosto che scoprire problemi durante la validazione.
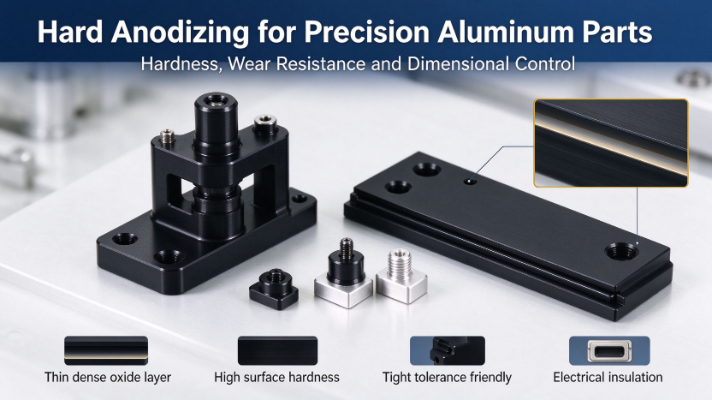
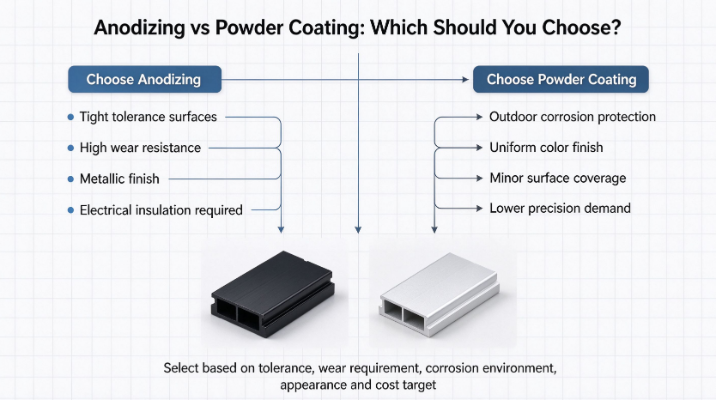
Risposta rapida: L'anodizzazione è solitamente la scelta migliore per superfici funzionali con tolleranza stretta, isolamento elettrico e resistenza all'usura. La verniciatura a polvere è generalmente preferita per una protezione spessa e uniforme sulle parti rivolte all'esterno e per forti requisiti di colore e struttura.
Come funziona l'anodizzazione dell'alluminio e dove si adatta
Il principio elettrochimico
L'anodizzazione è un processo elettrochimico in cui la parte in alluminio funge da anodo in un bagno elettrolitico acido. Sotto corrente, tensione e temperatura controllate, l'ossigeno si combina con l'alluminio in superficie per formare uno strato poroso di ossido di alluminio. Questa pellicola fa parte del metallo di base e non di un rivestimento separato, quindi non si stacca nel senso convenzionale. I pori possono quindi essere sigillati o riempiti con colorante per ottenere un'ampia gamma di colori e migliorare le prestazioni di corrosione. Poiché la pellicola viene sviluppata dal substrato, l'adesione è eccellente e il processo è adatto a parti che devono mantenere intatti bordi, filettature e geometria lavorata.
Tipi comuni per componenti di precisione
- Anodizzazione standard di tipo II: Una pellicola relativamente sottile che offre un bell'aspetto, un'ampia gamma di colori tingibili e un'affidabile protezione dalla corrosione. È la scelta abituale per alloggiamenti rivolti al consumatore e staffe per uso generale.
- Anodizzazione dura di tipo III: Una pellicola più spessa e densa con elevata durezza, adatta a superfici scorrevoli, elementi di guida, interfacce di attuatori e parti esposte ad attrito ripetuto.
Punti di forza per componenti di precisione in alluminio
- Eccellente adesione, perché la pellicola cresce dal substrato invece di appoggiarsi sopra.
- Elevata durezza superficiale e resistenza all'usura, soprattutto con anodizzazione dura.
- Buona resistenza alla corrosione nella maggior parte degli ambienti interni e moderatamente aggressivi.
- Una struttura a film sottile che preserva strette tolleranze dimensionali quando la crescita è adeguatamente compensata.
- Isolamento elettrico superficiale, utile per le funzionalità di montaggio e la progettazione della messa a terra.
- Una texture metallica con un aspetto pulito e uniforme sulle superfici lavorate.
Limitazioni su cui pianificare
- Le finiture tinte possono sbiadire in caso di esposizione prolungata ai raggi UV, quindi non sono ideali per l'uso esterno a lungo termine.
- La copertura può essere irregolare nelle cavità profonde e negli angoli interni acuti, dove il flusso dell'elettrolita è limitato.
- La consistenza del colore diventa più difficile da controllare su geometrie complesse e lotti di leghe miste.
- Il processo non può nascondere porosità, graffi o segni di lavorazione. Tende a rivelarli.
Una nota a parte merita l'anodizzazione dura per i lavori di precisione. La pellicola cresce in parte nella superficie originale e in parte verso l'esterno, quindi le dimensioni cambiano su entrambi i lati del pezzo. I disegni devono tenere conto di questa crescita su diametri critici, caratteristiche filettate e aree di inserimento a pressione. In caso contrario, una parte lavorata correttamente può comunque risultare fuori tolleranza una volta terminata.
Verniciatura a polvere per parti in alluminio: processo e punti di forza
Come è costruito il rivestimento
La verniciatura a polvere applica una polvere polimerica secca e finemente macinata sulla superficie dell'alluminio utilizzando una carica elettrostatica, in modo che le particelle vengano attratte in modo uniforme sulla parte messa a terra. La parte rivestita entra quindi in un forno di polimerizzazione, dove la polvere si scioglie, scorre e si reticola chimicamente in una pellicola continua. Poiché nessun solvente evapora durante l'indurimento, il processo produce basse emissioni volatili rispetto a molti sistemi di rivestimento liquidi. Il risultato è uno strato spesso e uniforme che nasconde piccole imperfezioni superficiali e fornisce una forte barriera protettiva contro umidità e sale.
Vantaggi principali per i componenti in alluminio
- Resistenza alla corrosione superiore, in particolare per servizi all'aperto e ad alta umidità.
- Un'ampia gamma di colori opachi, lucidi, strutturati ed effetti metallici dall'aspetto uniforme.
- Una pellicola più spessa che copre visivamente piccole imperfezioni e leggeri segni di lavorazione.
- Buona resistenza agli urti e resistenza alla scheggiatura durante la movimentazione.
- Basse emissioni volatili e profilo ambientale generalmente favorevole.
Limitazioni da considerare
- La struttura del rivestimento è molto più spessa, il che può spingere gli accoppiamenti critici al di fuori della tolleranza se non è previsto nel progetto.
- Buccia d'arancia, inclusioni di polvere e accumuli sui bordi sono più probabili su spigoli vivi e profili complessi.
- Le superfici funzionali ultra-strette, come le superfici di tenuta e i fori di precisione, sono solitamente mascherate o escluse.
- La durezza superficiale è inferiore rispetto all'anodizzazione dura, quindi il rivestimento è più facile da graffiare in caso di contatto strisciante.
Confronto delle prestazioni affiancate
La tabella seguente riassume il comportamento dei due processi nelle proprietà che più spesso guidano le decisioni sulle specifiche. Le valutazioni sono relative e dipendono dalla lega, dalle specifiche della pellicola, dalla qualità della sigillatura e dal sistema di resina, pertanto devono essere confermate rispetto ai propri requisiti di test.
| Proprietà | Anodizzazione | Verniciatura a polvere |
|---|---|---|
| Resistenza alla corrosione | Buono, migliorato da una corretta sigillatura | Eccellente, soprattutto in condizioni saline o umide |
| Resistenza all'usura e ai graffi | Molto elevato con anodizzazione dura, moderato con Tipo II | Graffi moderati e profondi possono esporre il metallo di base |
| Isolamento elettrico | Forte, lo strato di ossido è un isolante | Buono, dipende dallo spessore del film e dalla qualità della polimerizzazione |
| Impatto della tolleranza dimensionale | Da piccola a moderata, la crescita deve essere compensata | Accumuli maggiori possono superare tolleranze ristrette |
| Stabilità ai raggi UV | Limitato per finiture colorate, preferibile per pellicole trasparenti sigillate | Buono con sistemi poliestere o poliuretano di qualità |
| Aspetto | Aspetto metallico con colori traslucidi | Coprenti, ampia gamma di finiture opache, lucide e strutturate |
| Resistenza chimica | Buono contro prodotti chimici delicati, più debole in ambienti fortemente alcalini | Buono, varia a seconda del sistema di resina |
| Temperatura massima di esercizio | Governato principalmente dalla stabilità della lega e dell'ossido | Solitamente limitato dalla resina, spesso inferiore a 150 gradi Celsius per i sistemi standard |
| Fattibilità della riparazione | Difficile, le parti vengono solitamente smontate e rilavorate | Possibile con il ritocco, ma la corrispondenza dei colori è impegnativa |
Impatto della tolleranza dimensionale
La tolleranza dimensionale è l'area in cui la scelta conta di più per le parti di precisione. Una sottile pellicola anodica di Tipo II ha un effetto limitato sulla maggior parte delle caratteristiche, ma l'anodizzazione dura e il rivestimento a polvere aggiungono uno spessore misurabile che deve essere sottratto dal design nominale. Un errore comune è quello di lavorare fino alle dimensioni del disegno finale e poi scoprire che la parte finita non si adatta più al componente accoppiato. I progetti ben gestiti stabiliscono se ciascuna dimensione viene misurata prima o dopo il trattamento superficiale e mascherano di conseguenza le superfici funzionali.
Scenari applicativi nei settori automobilistico, robotica e dei componenti UAV
Ogni settore pone un diverso mix di esigenze sulle superfici in alluminio. La giusta finitura dipende meno dalla reputazione generale e più da dove si trova la parte, cosa la tocca e quanto tempo deve sopravvivere. Gli scenari seguenti riflettono modelli di progetto comuni.
Parti in alluminio di precisione per autoveicoli
Gli alloggiamenti delle telecamere, le staffe dei sensori e i dissipatori di calore devono affrontare requisiti suddivisi. I rivestimenti interni e le coperture decorative beneficiano dell'anodizzazione di Tipo II o della verniciatura a polvere a trama fine per l'aspetto. Le parti strutturali e adiacenti al gruppo propulsore spesso necessitano di un'anodizzazione dura sulle superfici di accoppiamento e di un rivestimento resistente alla corrosione sulle superfici esposte. Anche i supporti dei sensori richiedono dimensioni stabili, quindi lo strato di rivestimento deve essere confermato rispetto all'interfaccia di montaggio prima del rilascio. Nei programmi automobilistici, una finitura che supera il test in nebbia salina ma sposta la staffa del sensore di pochi decimi di millimetro è ancora una parte fallita.
Componenti in alluminio per robot industriali
Gli alloggiamenti dei giunti, le parti dell'effetto finale e i telai di montaggio funzionano in officine dove la nebbia d'olio, gli spruzzi di refrigerante e la manipolazione frequente sono normali. Le interfacce scorrevoli e rotanti favoriscono l'anodizzazione dura a causa della sua resistenza all'usura e del basso rischio di sfaldamento. I telai strutturali che non vengono mai toccati dalle parti accoppiate possono utilizzare la verniciatura a polvere per la tolleranza chimica e la facile pulizia. I requisiti di isolamento sui punti di montaggio dei componenti elettronici spesso rendono le superfici anodizzate una soluzione naturale, poiché lo strato di ossido impedisce il contatto elettrico involontario.
Telaio e parti strutturali in alluminio per UAV e droni
I telai dei droni combinano l'esposizione esterna, le vibrazioni, la luce solare e la pressione costante per mantenere basso il peso. La verniciatura a polvere fornisce una forte protezione esterna e una chiara identità cromatica per i gusci delle cellule, mentre l'anodizzazione si adatta ai giunti di precisione dei bracci e alle interfacce di fissaggio che necessitano di adattamenti stabili. L'anodizzazione colorata è una scelta sbagliata per l'uso esterno a lungo termine illuminato dal sole perché il colore può cambiare nel tempo. Entrambi i processi aggiungono massa, quindi la struttura della pellicola dovrebbe essere considerata nel budget del peso e nello stack di tolleranza.
| Scenario | Aree tipiche delle parti | Finitura consigliata |
|---|---|---|
| Finiture interne automobilistiche | Coperture decorative, staffe per pannelli | Anodizzazione di tipo II or textured powder coating |
| Sensore automobilistico e parti strutturali | Supporti sensore, dissipatori di calore, percorsi di carico | Anodizzazione dura sulle facce funzionali, rivestimento sulle aree esposte |
| Giunti e parti mobili del robot | Alloggiamenti, guide di scorrimento, interfacce per attuatori | Anodizzazione dura |
| Telai e custodie per robot | Telai di montaggio, armadi, coperture | Verniciatura a polvere |
| Gusci della cellula UAV | Coperture esterne, pannelli strutturali a vista | Verniciatura a polvere with outdoor-rated resin |
| Giunti di precisione UAV | Giunti del braccio, interfacce di fissaggio | Anodizzazione with masking on fit surfaces |
Ripartizione della differenza di costo
Il costo del trattamento superficiale è determinato da qualcosa di più del prezzo per centimetro quadrato. L'installazione, la travasatura, la mascheratura e la rilavorazione spesso rappresentano una quota maggiore del preventivo finale rispetto alla chimica stessa, soprattutto per piccoli lotti di parti di precisione. Comprendere questi fattori aiuta gli acquirenti a porre domande migliori prima di confrontare i preventivi dei fornitori.
Fattori che influenzano il costo di anodizzazione
- Complessità delle parti, inclusi fori profondi, canali interni e spigoli vivi che complicano il flusso dell'elettrolita.
- Specifiche del film, poiché l'anodizzazione dura richiede tempi di processo più lunghi e un controllo del bagno più rigoroso rispetto al Tipo II.
- Requisiti di colore, perché la tintura aggiunge fasi di processo e controlli di consistenza.
- Mascheratura di fori filettati, facce di tenuta e zone di contatto elettrico.
- La quantità degli ordini e la consistenza dei lotti, che determinano l'efficienza con cui possono essere caricati gli scaffali.
Fattori che influenzano il costo della verniciatura a polvere
- Spessore del rivestimento target e numero di mani necessarie per una copertura uniforme.
- Pretrattamento standard, which affects adhesion and therefore how reliable the finish will be in service.
- Colori personalizzati o effetti speciali, che di solito comportano quantità minime di ordine.
- Metodi di mascheratura e impilamento, soprattutto per parti con molte piccole caratteristiche.
Come tendenza generale, la verniciatura a polvere tende ad essere economica per alloggiamenti semplici più grandi, dove la copertura e l'aspetto contano più delle dimensioni ridotte. L'anodizzazione è spesso più efficiente per parti piccole e di alta precisione in cui la pellicola è sottile e la superficie è funzionale anziché decorativa.
Il costo nascosto della scelta del processo sbagliato
Il trattamento superficiale più costoso è quello che deve essere rifatto. Specificare il processo sbagliato può portare a campioni rifiutati, dimensioni rielaborate, produzione ritardata e convalida non riuscita. Un modesto aumento dei costi iniziali di finitura è solitamente piccolo rispetto all'impatto sulla pianificazione di una finitura che non soddisfa gli obiettivi di tolleranza o durabilità. In molti programmi, un lotto di prototipi scartati costa più dell'intero budget di finitura per il primo anno di produzione.
Come scegliere tra anodizzazione e verniciatura a polvere
La scelta della finitura diventa più semplice quando la decisione è legata alla funzione di ciascuna superficie piuttosto che alla parte nel suo complesso. Molti componenti necessitano di più di un trattamento e le migliori specifiche solitamente riflettono questa realtà.
Scegli l'anodizzazione quando
- La superficie deve mantenere tolleranze strette e lo spessore del film deve rimanere piccolo.
- La resistenza all'usura è fondamentale, in particolare per superfici scorrevoli, rotanti o a contatto ripetuto.
- Si desidera un aspetto metallico e la parte è principalmente interna o protetta.
- L'isolamento elettrico della superficie è necessario per le caratteristiche di montaggio o accoppiamento.
- È previsto un forte attrito o un contatto abrasivo, nel qual caso l'anodizzazione dura è la specifica appropriata.
Scegli la verniciatura a polvere quando
- La protezione dalla corrosione esterna e l'uniformità del colore a lungo termine sono le massime priorità.
- L'aspetto estetico e la struttura guidano il design.
- Piccole imperfezioni superficiali devono essere coperte visivamente anziché rivelate.
- Le tolleranze critiche si applicano solo ad alcune superfici che possono essere mascherate, mentre il resto della parte può accettare una costruzione aggiuntiva.
Altre opzioni meritano una breve menzione
I rivestimenti chimici, i sistemi e-coat e le pellicole secche a base di PTFE possono anche soddisfare esigenze specifiche come resistenza chimica o basso attrito. Di solito vengono selezionati per esigenze di nicchia piuttosto che come alternative generiche. Il doppio trattamento, come l’anodizzazione dura sulle superfici funzionali combinata con la verniciatura a polvere sulle superfici esterne, è comune nei progetti automobilistici e di robotica impegnativi e spesso offre il miglior equilibrio complessivo.
Suggerimento per il mascheramento: Definire le zone di mascheratura sul disegno per fori filettati, superfici di tenuta, contatti a terra e diametri di accoppiamento a pressione. I richiami chiari impediscono il rivestimento non pianificato in aree che devono rimanere nude o all'interno di una fascia dimensionale ristretta.
Errori comuni commessi dagli acquirenti
- Ignorare lo spessore del rivestimento nella pianificazione delle tolleranze. Il disegno mostra le dimensioni nude, ma alla parte finita è stata aggiunta la pellicola. Definire se le dimensioni si applicano prima o dopo il trattamento.
- Specifica dell'anodizzazione dura per le parti solo cosmetiche. L'anodizzazione dura aumenta i costi e i tempi di processo senza alcun vantaggio quando la parte non è mai soggetta a usura o contatto strisciante.
- Utilizzo dell'anodizzazione colorata per uso esterno a lungo termine. L'esposizione ai raggi UV può sbiadire le pellicole colorate, un problema comune sui gusci dei droni illuminati dal sole e sui componenti esterni delle automobili.
- Saltare il pretrattamento adeguato. Oli, ossidi e residui di manipolazione riducono l'adesione del rivestimento in polvere e influenzano l'uniformità del film anodico, portando a risultati scrostati o irregolari.
- Mancata comunicazione dei requisiti di mascheramento. Senza istruzioni chiare, le filettature potrebbero riempirsi di rivestimento e le superfici di contatto potrebbero perdere conduttività o adattarsi.
Evitare questi cinque errori spesso è più importante che scegliere la finitura perfetta, perché la maggior parte dei guasti superficiali nelle parti di precisione in alluminio derivano da lacune di comunicazione piuttosto che dalla chimica stessa.
Conclusione: abbinare la finitura al lavoro
Non esiste un trattamento superficiale universale per l’alluminio. L'anodizzazione è l'opzione più forte per prestazioni funzionali di precisione, comprese tolleranze strette, resistenza all'usura e isolamento elettrico. La verniciatura a polvere è l'opzione più efficace per una solida protezione dalla corrosione, un colore uniforme e una copertura visiva sulle superfici esposte. In molti progetti reali, il risultato migliore si ottiene combinando entrambi i processi su aree diverse della stessa parte.
L'approccio più affidabile consiste nel definire le superfici funzionali, le caratteristiche critiche per la tolleranza, l'esposizione ambientale e i requisiti estetici prima di scegliere il processo. La condivisione anticipata di disegni, indicazioni di tolleranza e condizioni di lavoro con il produttore consente di pianificare il trattamento superficiale insieme alla lavorazione o alla formatura. Per progetti realizzati componenti in alluminio stampati a freddo o alloggiamenti lavorati con precisione, questo coordinamento tempestivo è spesso la differenza tra un lancio regolare e revisioni costose.
Domande frequenti
Q1: L'anodizzazione modifica le dimensioni di una parte in alluminio?
SÌ. L'anodizzazione fa crescere lo strato di ossido in parte nella superficie e in parte verso l'esterno, quindi le dimensioni cambiano su entrambi i lati. Le pellicole di tipo II sono sottili e solitamente hanno un effetto limitato, mentre l'anodizzazione dura aggiunge una maggiore crescita. I disegni dovrebbero specificare se le dimensioni si applicano prima o dopo il trattamento e dovrebbero compensare la crescita della pellicola sulle caratteristiche critiche.
Q2: La verniciatura a polvere è adatta per parti in alluminio con tolleranza stretta?
Può essere utilizzato, ma solo laddove lo spessore del rivestimento è previsto nel progetto o le superfici critiche sono mascherate. Il rivestimento in polvere aggiunge una pellicola più spessa rispetto all'anodizzazione, quindi è generalmente più adatto ad alloggiamenti, coperchi e telai che a fori di precisione, superfici di tenuta o diametri di accoppiamento a pressione.
Q3: Quale finitura è migliore per i droni da esterni o le parti esterne delle automobili?
Verniciatura a polvere with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
Q4: Quando vale il costo aggiuntivo per l'anodizzazione dura?
Vale la pena specificare l'anodizzazione dura quando la superficie è soggetta a contatto strisciante, attrito ripetuto, abrasione o usura elevata nel corso della sua durata. Per le parti estetiche o i componenti che non entrano mai in contatto con altre superfici, l'anodizzazione di Tipo II o la verniciatura a polvere rappresentano solitamente la scelta più economica.
Q5: Quali informazioni devo inviare a un produttore prima di scegliere un trattamento superficiale?
Condividi i disegni con richiami alle tolleranze, un elenco di superfici funzionali ed estetiche, l'ambiente operativo previsto, la durata di servizio richiesta, eventuali esigenze di isolamento elettrico o messa a terra e i requisiti di mascheramento per filettature e aree di contatto. Queste informazioni consentono al produttore di consigliare una finitura e pianificare accuratamente le fasi del processo.

-
Numero di telefono
+86-0572-2210226Numero di telefono
+86-13819283977 +86-13655726561 +86-13567228000Indirizzo
Edificio B, Parco industriale per l'innovazione e l'imprenditorialità, n. 288, Yansan Road, città di Huzhou, provincia di Zhejiang, CinaQrCode
-
Collegamenti rapidi
Casa Prodotti Chi siamo Capacità Industrie Novità Contattaci -
Esplora
Involucro della fotocamera in alluminio del veicolo Estrusione a freddo dell'alluminio Parti in alluminio forgiate a freddo -
sentitevi liberi di contattarci