Novità del settore
 Oct 23, 2026
 Inserito dall'amministratore
Quali sono i vantaggi dei componenti in lega di alluminio lavorati a CNC e quando ha più senso un processo ibrido?
Perché gli ingegneri stanno ripensando la lavorazione dell’alluminio
La lega di alluminio è diventata il materiale predefinito per componenti meccanici di precisione, automobilistici, elettronici e industriali. Combina leggerezza, buona conduttività termica, resistenza alla corrosione e una lavorabilità che pochi metalli possono eguagliare. Tuttavia, la vera domanda per la maggior parte degli acquirenti non è se utilizzare l’alluminio, ma come realizzare il componente. La pressofusione, la lavorazione CNC completa e l'estrusione a freddo seguite da un lavoro CNC secondario offrono ciascuna un diverso equilibrio tra costi, precisione e resistenza e la scelta del percorso sbagliato può aggiungere settimane a un progetto o aggiungere costi inutili a ogni unità.
Questa guida esamina i vantaggi di componenti in lega di alluminio lavorati a controllo numerico , le situazioni in cui la lavorazione meccanica pura è la scelta giusta e il punto in cui un percorso ibrido basato sulla formatura a freddo e sulla finitura CNC crea un business case più forte. L'obiettivo è pratico: fornire ai progettisti e ai team di approvvigionamento una struttura da applicare al prossimo disegno che arriverà sulla loro scrivania.
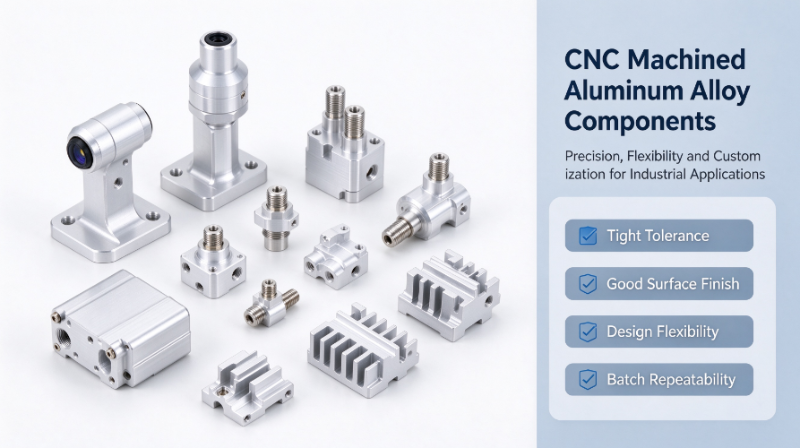
Fonte immagine: generata dall'intelligenza artificiale solo a scopo illustrativo.
Punto chiave: la lavorazione CNC pura vince in termini di flessibilità e tolleranza stretta, mentre un processo ibrido vince quando il volume aumenta e la parte mantiene un corpo principale relativamente semplice.
Ciò che definisce i componenti in lega di alluminio lavorati a CNC
I componenti in lega di alluminio lavorati a CNC sono parti tagliate da barra piena, lamiera o materiale preformato utilizzando apparecchiature di fresatura, tornitura, foratura e maschiatura controllate da computer. Il programma definisce ogni percorso utensile, quindi una serie di disegni può diventare una parte finita senza utensili costruiti appositamente per quella geometria. Questo è il motivo per cui il processo è così ampiamente utilizzato per parti di precisione in alluminio CNC personalizzate, soprattutto quando i progetti sono ancora in evoluzione.
Gradi di alluminio comuni
La selezione della qualità controlla la resistenza, la lavorabilità e le opzioni di finitura. I gradi seguenti coprono la maggior parte delle richieste di pezzi lavorati.
| Lega | Carattere di forza | Lavorabilità | Uso tipico |
|---|---|---|---|
| 6061 | Buona resistenza, saldabile | Molto buono | Cornici, staffe, alloggiamenti |
| 6063 | Forza moderata, finitura liscia | Bene | Involucri visibili, dissipatori di calore |
| 7075 | Alta resistenza | Bene | Parti strutturali e ad alto carico |
| 2024 | Elevata resistenza alla fatica | Giusto | Raccordi sottoposti a fatica |
Forme tipiche delle parti
L'alluminio lavorato viene utilizzato per un'ampia gamma di geometrie. I più comuni includono:
- Alloggiamenti e coperture che proteggono l'elettronica o i sensori
- Staffe e piastre di montaggio per sistemi automobilistici e di automazione
- Connettori, adattatori e raccordi per fluidi con superfici di tenuta precise
- Dissipatori di calore con geometria fine delle alette e superfici di contatto piatte
- Strutture di sensori che devono mantenere i dati critici entro limiti ristretti
Fonte immagine: generata dall'intelligenza artificiale solo a scopo illustrativo.
Vantaggi principali dei componenti in lega di alluminio lavorati a CNC
I vantaggi della lavorazione dell’alluminio non si limitano a una caratteristica. Si manifestano in termini di precisione, finitura, qualità dei materiali, flessibilità di progettazione e coerenza dei lotti. Ciascun vantaggio conta in modo diverso a seconda della fase del progetto e del volume.
Precisione dimensionale e tolleranza stretta
I moderni centri di lavoro a tre e cinque assi mantengono normalmente le caratteristiche critiche a circa 0,01 mm. Le dimensioni corte e stabili possono diventare più strette quando il fissaggio e la temperatura sono ben controllati. Poiché il percorso di taglio è definito dal software, è possibile produrre tasche profonde, pareti sottili e contorni complessi senza gli angoli di sformo o le linee di divisione che vincolano le alternative stampate o colate.
Finitura superficiale e flessibilità post-trattamento
L'alluminio lavorato accetta un'ampia gamma di finiture. L'anodizzazione aggiunge resistenza alla corrosione e durezza superficiale, la sabbiatura conferisce un aspetto opaco uniforme, la verniciatura a polvere fornisce protezione dal colore e dall'usura e la passivazione chimica mantiene le superfici adatte dove la conduttività è importante. Una superficie lavorata pulita di solito necessita di meno rilavorazioni prima dell'anodizzazione, il che aiuta a mantenere colore e aspetto coerenti in tutto il lotto.
Integrità del materiale senza difetti di fusione
Poiché la parte è tagliata da materiale lavorato, non presenta porosità, cavità di ritiro o sacche di gas che possono formarsi durante la solidificazione. Ciò è importante per gli alloggiamenti in pressione, i collettori dei fluidi e le staffe soggette a fatica. Il materiale lavorato offre anche una struttura dei grani prevedibile, che semplifica la verifica della resistenza e riduce il rischio di perdite scoperte nelle fasi avanzate dei test.
Libertà di progettazione per prototipi e volumi ridotti
Cambiare un pezzo lavorato significa modificare un programma piuttosto che rielaborare uno stampo in acciaio. Una serie di prototipi può passare dal disegno ai campioni finiti in pochi giorni, mentre lo sviluppo degli strumenti per la fusione o la formatura spesso richiede molte settimane e un investimento iniziale significativo. Per i prodotti ancora in fase di convalida, questa velocità consente ai team di ingegneri di testare diverse geometrie prima di impegnarsi in un percorso di produzione.
Ripetibilità per lotti piccoli e medi
Con attrezzaggi stabili, programmi documentati e ispezioni in-process, la lavorazione fornisce risultati coerenti su lotti di centinaia o poche migliaia di parti. Il monitoraggio statistico delle dimensioni chiave rileva tempestivamente l'usura degli utensili, quindi la qualità viene mantenuta senza i grandi costi fissi richiesti dai processi ad alto volume.
Dove la pura lavorazione CNC raggiunge i suoi limiti
La pura lavorazione meccanica non è la risposta a ogni parte in alluminio. Il suo vincolo principale è l’efficienza dei materiali. Il processo inizia da un blocco più grande della parte finita e ogni porzione di quel blocco al di fuori della geometria finale diventa truciolo. Sui pezzi con asportazione di materiale pesante, il rapporto tra stock acquistato e pezzo finito può essere elevato, il che fa aumentare sia il costo del materiale che il tempo macchina.
- Spreco di materiale: gran parte del materiale acquistato può finire sotto forma di scheggiature su parti soggette ad asportazione profonda e pesante
- Tempo di ciclo: la sgrossatura di grandi volumi impegna la capacità del CNC e rallenta la produttività
- Costo unitario: a volumi medi e elevati, il tempo di lavorazione per pezzo raramente diminuisce abbastanza da compensare la geometria priva di complessità che potrebbe essere formata in modo più economico
Il grafico seguente mostra intervalli illustrativi della quantità di materiale acquistato che normalmente finisce nella parte finita secondo percorsi diversi. I valori effettivi dipendono fortemente dalla geometria.
Intervalli illustrativi per la quota di materiale acquistato che termina nella parte finita.
Cold Extrusion Plus CNC: un approccio ibrido
Il percorso ibrido utilizza l'estrusione a freddo o la forgiatura a freddo per formare una forma quasi netta. Il corpo principale, i risalti e la geometria di base vengono formati a temperatura ambiente sotto alta pressione, che compatta e allinea anche la struttura dei grani. La lavorazione CNC taglia quindi solo le caratteristiche che richiedono una tolleranza stretta, come i fori dei cuscinetti, le superfici di tenuta, le filettature e i riferimenti di montaggio. La parte finita mantiene la resistenza del metallo formato pur richiedendo una lavorazione molto inferiore rispetto a una parte tagliata interamente da barra. Molti progetti utilizzano stampaggio a freddo dell'alluminio come primo passo proprio per questo motivo.
Vantaggi rispetto al CNC puro
- Minori sprechi di materie prime, che riducono il costo unitario per volumi medi e alti
- Maggiore resistenza e struttura più densa ereditata dalla fase di formatura a freddo
- Tempo del CNC concentrato sulle poche superfici che lo richiedono veramente
Vantaggi rispetto alla pressofusione
Rispetto alla pressofusione, l’alluminio formato a freddo evita la porosità e in genere offre migliori prestazioni alla fatica. Ciò lo rende particolarmente adatto per alloggiamenti a tenuta stagna e staffe portanti. La pressofusione rimane un'opzione valida per geometrie complesse e a pareti sottili a volume molto elevato e i due percorsi vengono confrontati in modo più approfondito in un articolo separato sull'estrusione a freddo e la pressofusione dell'alluminio.
Il percorso ibrido ha più senso quando il corpo principale è relativamente semplice, la parte richiede una buona resistenza meccanica, solo alcune caratteristiche necessitano di lavorazione di precisione e il volume annuale è sufficientemente elevato da ammortizzare gli utensili di formatura.
Scegliere il processo giusto per la tua parte
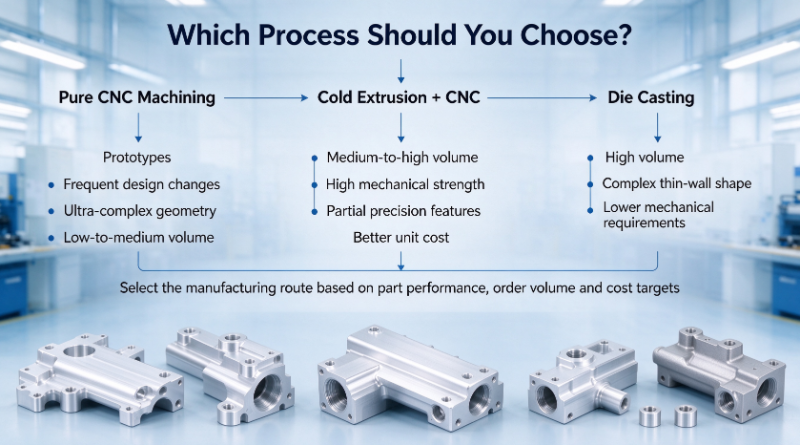
La selezione del processo è più semplice quando si inizia dal volume, dalla geometria e dalla distribuzione della tolleranza. I tre percorsi seguenti coprono la maggior parte dei progetti sull'alluminio.
Scegli la lavorazione CNC pura quando
Il progetto è un prototipo o una serie a basso volume, le modifiche al design sono frequenti, la geometria è altamente complessa o è necessaria una tolleranza stretta su quasi tutte le superfici.
Scegli l'estrusione a freddo più CNC quando
Il corpo principale è relativamente semplice, solo alcune caratteristiche necessitano di lavorazione meccanica di precisione, la parte deve sopportare un carico meccanico significativo e il volume di produzione giustifica gli utensili di formatura.
Scegli la pressofusione quando
Il volume è molto elevato, la parte ha pareti sottili e una geometria colabile complessa e i requisiti meccanici sono moderati piuttosto che impegnativi.
Molti disaccordi sul processo derivano da priorità poco chiare. Se il disegno richiede tolleranza ovunque, la pura lavorazione meccanica è solitamente la risposta onesta. Se richiede forza e precisione su un numero limitato di elementi, il percorso ibrido è spesso il più efficiente.
Applicazioni tipiche per parti di precisione in alluminio CNC personalizzate
I seguenti settori fanno molto affidamento sull'alluminio lavorato perché combinano precisione, leggerezza e trattamento superficiale affidabile.
- Staffe per sensori automobilistici e piccoli componenti strutturali che devono mantenere l'allineamento sotto vibrazione
- Involucri per dispositivi elettronici e di comunicazione che richiedono un montaggio accurato e una buona diffusione del calore
- Raccordi per apparecchiature di automazione, guide e parti di interfaccia di movimento
- Componenti di precisione medicali e strumentali in cui la stabilità dimensionale è fondamentale
- Piccole parti in alluminio non critiche legate al settore aerospaziale come staffe e coperture
Consigli pratici per l'approvvigionamento di componenti in alluminio lavorato
Una chiara richiesta di preventivo fa risparmiare tempo ad entrambe le parti. I seguenti controlli aiutano acquirenti e ingegneri a evitare costose sorprese.
- Confermare il grado della lega di alluminio, i requisiti di tolleranza e gli standard di ispezione prima di quotare, poiché ciascuno di essi influisce sui costi e sui tempi di consegna.
- Chiarire i requisiti relativi al trattamento superficiale e alla resistenza alla corrosione, inclusi colore, spessore ed eventuali limiti di conduttività dopo la finitura.
- Comunicare tempestivamente il volume degli ordini previsto, in modo che il fornitore possa consigliare una soluzione CNC pura o un'estrusione a freddo più CNC per un migliore equilibrio tra costi e tempi di consegna.
- Verifica la capacità della fabbrica, incluso il numero di centri CNC, la gamma di assi di lavorazione e le attrezzature di controllo qualità disponibili.
- Richiedi un rapporto di ispezione del primo articolo per parti critiche di precisione prima di approvare la produzione di massa.
Conclusione
I componenti in lega di alluminio lavorati a CNC offrono precisione e flessibilità di progettazione senza pari, soprattutto per prototipi, volumi ridotti e parti con geometria complessa. La loro precisione, le opzioni di finitura e il materiale privo di difetti li rendono una scelta affidabile per le applicazioni più impegnative.
Per volumi medi e alti con un corpo principale più semplice, un percorso ibrido di estrusione a freddo e CNC spesso offre una resistenza migliore, minori scarti e un costo unitario più competitivo. La scelta giusta dipende dal volume, dalla geometria e da dove è veramente necessaria una tolleranza stretta. Se condividi i tuoi disegni CAD e i volumi previsti, una revisione del processo può chiarire quale percorso si adatta meglio al tuo progetto e come dovrebbe essere un preventivo realistico.
Domande frequenti
Q1: Quale tolleranza possono raggiungere le parti in alluminio CNC?
La tolleranza di produzione tipica sulle caratteristiche critiche è di circa 0,01 mm. Le dimensioni corte e stabili possono essere mantenute più strette in un ambiente controllato, mentre le superfici non critiche vengono solitamente specificate più larghe per contenere i costi.
Q2: L'alluminio CNC è più resistente dell'alluminio pressofuso?
In generale, il materiale lavorato da barra o da materiale formato offre una resistenza più uniforme e una migliore resistenza alla fatica rispetto al materiale pressofuso, perché non contiene porosità. La resistenza effettiva dipende ancora dalla lega e dal trattamento termico, quindi confronta gradi e condizioni specifici.
Q3: Qual è la differenza tra lavorazione CNC ed estrusione a freddo per parti in alluminio?
L'estrusione a freddo modella il metallo a temperatura ambiente forzandolo attraverso uno stampo, formando la geometria principale con pochissimi scarti. La lavorazione CNC rimuove materiale per creare la forma finale ed è ideale per caratteristiche di precisione e volumi inferiori. Molti progetti li utilizzano entrambi in sequenza.
Q4: È possibile combinare l'estrusione a freddo con la lavorazione CNC?
SÌ. L'estrusione a freddo crea una forma quasi netta e la lavorazione CNC rifinisce quindi le superfici critiche come fori, superfici di tenuta e filettature. Questa combinazione riduce gli sprechi di materiale e i tempi di lavorazione mantenendo la precisione dove è richiesta.

-
Numero di telefono
+86-0572-2210226Numero di telefono
+86-13819283977 +86-13655726561 +86-13567228000Indirizzo
Edificio B, Parco industriale per l'innovazione e l'imprenditorialità, n. 288, Yansan Road, città di Huzhou, provincia di Zhejiang, CinaQrCode
-
Collegamenti rapidi
Casa Prodotti Chi siamo Capacità Industrie Novità Contattaci -
Esplora
Involucro della fotocamera in alluminio del veicolo Estrusione a freddo dell'alluminio Parti in alluminio forgiate a freddo -
sentitevi liberi di contattarci