Novità del settore
 Oct 01, 2026
 Inserito dall'amministratore
Perché gli alloggiamenti in alluminio decidono se il tuo sensore automobilistico sopravvive alla strada
Perché la custodia del sensore è una decisione ingegneristica e non un dettaglio dell'imballaggio
Un modulo telecamera che si sposta di due pixel fuori allineamento, un'unità radar che si surriscalda su un'autostrada estiva, un involucro LiDAR che si appanna dopo un lavaggio a pressione: questi non sono guasti ai sensori. Sono fallimenti abitativi. Quando la piattaforma di un veicolo raggiunge la convalida, l'involucro ha già fissato il percorso termico, il riferimento ottico, l'integrità della tenuta e il budget di corrosione per i prossimi quindici anni.
I veicoli moderni trasportano una popolazione crescente di sensori. Le unità telecamera, radar, LiDAR, ultrasuoni e di rilevamento ambientale impongono ciascuna esigenze diverse all'involucro che le protegge. Un sensore ottico si preoccupa della planarità e del parallelismo. Un modulo radar si preoccupa della stabilità dimensionale indipendentemente dalla temperatura. Un'unità LiDAR si occupa dell'estrazione del calore da un pacchetto piccolo e caldo. Tutti si preoccupano dell'umidità, della polvere, del sale e delle vibrazioni.
L’alluminio è diventato la risposta predefinita per la maggior parte di questi involucri, e per una buona ragione. Offre un rapporto resistenza/peso che l'acciaio non può eguagliare, conduttività termica compresa tra 200 e 230 W/m·K, resistenza naturale alla corrosione grazie allo strato di ossido passivo e piena compatibilità con anodizzazione, verniciatura a polvere e saldatura laser. Il lavoro ingegneristico interessante non sta nella scelta dell’alluminio. Sta nella scelta quale alluminio, prodotto quale modo, tenuto a quale tolleranze.
Questa guida analizza sei fattori di selezione nell'ordine in cui tendono ad emergere in un programma reale: materiale, tolleranza e adattamento, gestione termica, protezione dell'ingresso, trattamento superficiale e catena di fornitura. Ciascuna sezione include le domande che vale la pena porre a un partner di produzione prima che l'attrezzatura venga tagliata.
Il compromesso fondamentale
Ogni decisione in materia di edilizia baratta la massa con la rigidità, la tolleranza con i costi e le prestazioni termiche con la producibilità. Non esiste una specifica universalmente corretta, ma solo una specifica che corrisponda alle modalità di guasto del sensore.
Fattore 1: selezione dei materiali nello spettro delle leghe di alluminio
La lega determina la resistenza, la conduttività termica, il comportamento alla corrosione, la saldabilità e la qualità dell'anodizzazione della superficie. Una scelta sbagliata si manifesta successivamente con fili strappati, un punto caldo che non si dissipa mai o una finitura che si sgretola dopo il rivestimento.
| Lega | Profilo tipico della proprietà | La soluzione migliore per gli alloggiamenti dei sensori |
|---|---|---|
| Al1070 | Elevata purezza, altissima conduttività termica, eccellente saldabilità laser | Custodie ermeticamente sigillate, moduli termicamente critici |
| 6061 | Buona robustezza, eccellente resistenza alla corrosione, saldabile | Custodie strutturali, staffe di montaggio |
| 6063 | Eccellente estrudibilità, superficie liscia come formata | Profili complessi, corpi dissipatori integrati |
| 7075 | Altissima resistenza, resistente alla fatica | Supporti per carichi elevati e critici per le vibrazioni |
Come restringere la scelta
- Intervallo di temperatura operativa e carico termico di picco
- Percorso del carico meccanico e requisiti di fissaggio
- Metodo di sigillatura, soprattutto se è prevista la saldatura laser
- Requisiti di finitura superficiale e rivestimento
- Disponibilità nella forma richiesta di estrusione o forgiatura
Per i pacchetti di sensori termicamente critici ed ermeticamente sigillati, vengono spesso richieste leghe di elevata purezza come Al1070 perché combinano la diffusione del calore con una saldatura laser affidabile. Per le staffe strutturali che fungono anche da dissipatori di calore, il 6061 o il 6063 solitamente offrono un migliore equilibrio tra costo e lavorabilità. I punti di montaggio ricchi di vibrazioni spingono verso 7075.
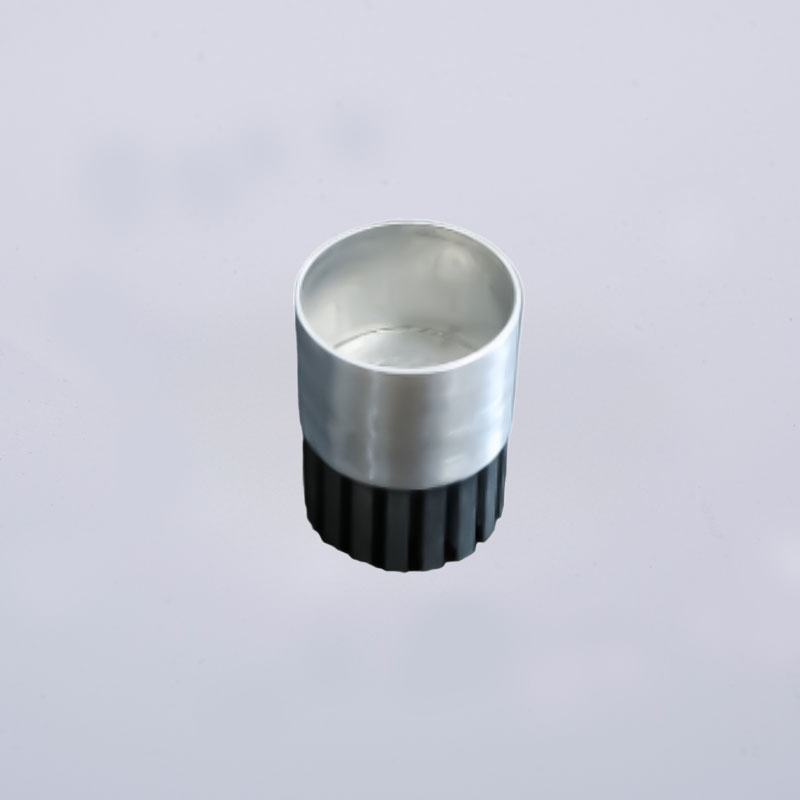
Fattore 2: tolleranza dimensionale e adattamento
L'alloggiamento del sensore esegue due lavori di precisione contemporaneamente. Individua i componenti ottici o elettromagnetici l'uno rispetto all'altro e chiude un sigillo contro l'ambiente. Entrambi i lavori sono problemi di tolleranza.
| Classe di entità geografiche | Requisito tipico | Processo che lo fornisce |
|---|---|---|
| Dimensioni generali | più o meno 0,1 mm | Estrusione a freddo o pressofusione |
| Caratteristiche critiche | più o meno 0,02 mm | Finitura CNC dopo la formatura |
| Superfici di montaggio ottico | Planarità e parallelismo nell'ordine dei micron | CNC di precisione con verifica CMM |
Perché il processo di formatura stabilisce il limite
L'estrusione a freddo produce forme quasi-nette con buona precisione dimensionale e una struttura a grana densa. La lavorazione CNC introduce quindi le caratteristiche critiche nella tolleranza finale senza disturbare la geometria complessiva. La combinazione è ciò che consente ad un alloggiamento di essere strutturalmente solido e allo stesso tempo otticamente preciso.
La verifica fa parte delle specifiche
- Ispezione della macchina di misura a coordinate per riferimento e posizione
- Comparatori ottici per controlli di profilo
- Profilometria superficiale per planarità e rugosità
- Registri di ispezione documentati per la stabilità del PPM
Regola pratica
Specificare tolleranze strette solo dove il sensore ne ha effettivamente bisogno. Ogni micron di precisione extra aggiunge tempo di lavorazione e il tempo di lavorazione è la leva di costo più controllabile nel programma.
Fattore 3: dissipazione del calore e gestione termica
I moduli telecamera, radar e LiDAR generano calore continuamente durante il funzionamento. L'aumento della temperatura riduce la precisione, accelera l'invecchiamento dei componenti e introduce una deriva termica che nessuna routine di calibrazione può compensare completamente. L'alloggiamento è lo scambiatore di calore primario.
Principi di progettazione termica
- Massimizza la superficie esterna per la convezione
- Mantenere un percorso termico ininterrotto dalla fonte alla parete esterna
- Evitare la porosità interna, che funge da barriera termica
- Abbina la geometria e l'orientamento delle alette alla direzione del flusso d'aria
- Scegliere trattamenti superficiali che non isolino l'alloggiamento
Impatto del processo sulle prestazioni termiche
L'estrusione a freddo produce una struttura densa, essenzialmente priva di pori. Poiché il calore deve attraversare il metallo solido, l'eliminazione della porosità preserva un percorso termico ininterrotto. Nei test comparativi, gli alloggiamenti in alluminio estruso a freddo hanno dimostrato prestazioni termiche fino a 2,36 volte migliori rispetto agli alloggiamenti pressofusi equivalenti, in gran parte perché la pressofusione introduce porosità di gas che interrompe la conduzione.
| Caratteristica del progetto | Beneficio termico |
|---|---|
| Alette del dissipatore di calore integrate | Aumenta la superficie convettiva |
| Cuscinetti termici o riempitivi | Chiude gli spazi d'aria tra il componente e la parete |
| Superficie di montaggio del telaio | Fornisce un percorso di conduzione secondario |
| Rivestimenti sottili e conduttivi | Preserva il trasferimento di calore in superficie |
Fattore 4: Strategia di protezione e sigillatura degli ingressi
Un sensore esterno rileva pioggia, spruzzi della strada, polvere, sale e cicli ripetuti di temperatura. La protezione dall'ingresso è ciò che mantiene l'interno asciutto e pulito per tutta la vita del veicolo.
| Valutazione | Livello di protezione | Posizione tipica del sensore |
|---|---|---|
| IP67 | A tenuta di polvere, protetto contro l'immersione temporanea | Unità radar e telecamera montate sul corpo |
| IP68 | A tenuta di polvere, protetto contro l'immersione continua | Moduli montati in basso o a vista |
| IP69K | Protetto contro il lavaggio ad alta pressione e ad alta temperatura | Sensori per veicoli commerciali e fuoristrada |
Metodi di sigillatura e relativi requisiti di alloggiamento
- Scanalature dell'O-ring: richiedono dimensioni precise della scanalatura e superfici di tenuta lisce
- Canali della guarnizione: necessitano di profondità del canale e finitura superficiale costanti
- Saldatura laser: richiede una lega saldabile e di elevata purezza e superfici di accoppiamento pulite
- Saldatura ad ultrasuoni: dipende dai direttori energetici controllati e dalla consistenza del materiale
- Incollaggio adesivo: sensibile alla contaminazione e alla ruvidità della superficie
La tenuta alla pressione inizia dal materiale. Una struttura priva di pori non presenta alcun percorso di perdita, motivo per cui spesso viene specificata l'estrusione a freddo per gli alloggiamenti dei sensori sigillati. La pulizia ad ultrasuoni prima della sigillatura o dell'incollaggio rimuove oli e particelle che altrimenti creerebbero un canale o una linea di adesione debole.
Sigillare l'intuizione
La maggior parte delle perdite sul campo sono riconducibili all’interfaccia, non al materiale sfuso. La geometria della scanalatura, la ruvidità superficiale e la pulizia meritano la stessa attenzione delle specifiche della lega.
Fattore 5: trattamento superficiale e resistenza alla corrosione
Gli alloggiamenti esterni sono esposti a nebbia salina, prodotti chimici stradali, esposizione ai raggi ultravioletti e cicli termici. Il trattamento superficiale fornisce resistenza alla corrosione, resistenza all'usura e la qualità estetica che ora richiedono i moduli sensore visibili.
| Trattamento | Caratteristiche | Quando specificare |
|---|---|---|
| Anodizzazione | Strato spesso di ossido duro, eccellente resistenza alla corrosione, opzioni di colore | Involucri esterni che necessitano di durabilità e aspetto |
| Verniciatura a polvere | Finitura spessa e durevole, ampia gamma di colori, buona protezione dalla corrosione | Coperture e staffe visibili |
| Rivestimento di conversione | Sottile, conduttivo, ottimo per la messa a terra | Interfacce che richiedono continuità elettrica |
| Marcatura laser | Identificazione e tracciabilità permanenti | Numerazione delle parti e tracciabilità dei lotti |
Criteri di selezione
- Gravità dell'esposizione ambientale e durata di servizio prevista
- Requisiti di aspetto e colore
- Necessità di conduttività elettrica o isolamento
- Disponibilità di costi e processi
La finitura superficiale prima del rivestimento è più importante di quanto la maggior parte dei team si aspetti. La minore rugosità migliora l'adesione del rivestimento e produce un aspetto finale più uniforme. L'estrusione a freddo offre un'eccellente superficie as-formed, che riduce il lavoro di preparazione necessario prima dell'anodizzazione o della verniciatura a polvere.
Fattore 6: tempi di consegna, capacità e affidabilità della catena di fornitura
I cicli di sviluppo automobilistico sono compressi. Una custodia che arriva in ritardo ritarda la convalida, il PPAP e l'avvio della produzione, indipendentemente da quanto sia ben realizzata.
Dove va effettivamente il lead time
- Progettazione e fabbricazione di attrezzature
- Campionamento e approvazione del primo articolo
- Programmazione della produzione e approvvigionamento dei materiali
- Coda di trattamento superficiale
- Ispezione, imballaggio e spedizione
Domande sulla capacità che vale la pena porre
- Quante linee di estrusione sono disponibili e in quale intervallo di tonnellaggio
- Qual è la capacità unitaria annuale
- La lavorazione CNC viene eseguita internamente
- L'anodizzazione e la verniciatura a polvere vengono eseguite internamente
- Il fornitore è in grado di passare dal prototipo alla produzione di massa senza riqualificazione
L’integrazione verticale è il più forte predittore dell’affidabilità della pianificazione. Quando estrusione, estrusione a freddo, lavorazione CNC e trattamento superficiale si trovano sotto lo stesso tetto, i trasferimenti scompaiono, i cicli di feedback sulla qualità si accorciano e la pianificazione si interrompe a seconda delle code di terze parti. Le partnership a lungo termine per gli accessori in plastica e acciaio inossidabile semplificano ulteriormente l'approvvigionamento di un gruppo sensore completo.
Approfondimento sulla catena di fornitura
Richiedi numeri di capacità, non dichiarazioni di capacità. La produzione unitaria annua, il numero di linee e l'intervallo di tonnellaggio sono verificabili. Le dichiarazioni generali sull'essere un produttore a servizio completo non lo sono.
Lista di controllo per la selezione di custodie per sensori in alluminio personalizzate
| Fattore | Domanda da porre | Che bell'aspetto |
|---|---|---|
| Materiale | Quale lega bilancia le esigenze termiche, meccaniche e di corrosione? | Lega di elevata purezza per termica e saldatura, 6061 o 6063 per strutturale |
| Tolleranza | Quali tolleranze richiedono l'allineamento ottico e la sigillatura? | 0,1 mm generale, 0,02 mm sulle caratteristiche critiche |
| Termico | Qual è il carico termico e il percorso termico richiesto? | Denso, pore-free wall with integrated fins |
| Grado di protezione IP | Quale classificazione e metodo di sigillatura si applicano? | Materiale privo di pori, interfacce pulite, saldatura o sigillatura convalidata |
| Superficie | Quale esposizione e aspetto sono richiesti? | Anodizzazione or powder coating matched to environment |
| Tempo di consegna | Qual è la sequenza temporale dal congelamento della progettazione alla SOP? | Capacità integrata di estrusione, CNC e finitura |
| Qualità | Quale obiettivo PPM e quale documentazione sono richiesti? | Ispezione documentata, dati CMM, PPM coerenti |
Estrusione a freddo dell'alluminio e pressofusione per custodie per sensori
Questo confronto emerge in quasi tutti i programmi di custodie per sensori e la risposta dipende dalla modalità di guasto più importante.
| Attributo | Estrusione a freddo | Pressofusione |
|---|---|---|
| Porosità interna | Essenzialmente privo di pori | La porosità da gas è comune |
| Termico path | Ininterrotto, fino a 2,36 volte migliore nei test comparativi | Interrotto da pori e inclusioni |
| Tenuta alla pressione | Eccellente, senza percorsi di perdita | In alcuni casi richiede impregnazione o sigillatura |
| Precisione dimensionale | Buono come formato, eccellente dopo il CNC | Buono per la geometria complessa |
| La migliore vestibilità | Custodie dei sensori sigillate e termicamente critiche | Geometrie complesse a parete sottile con minore richiesta termica |
Laddove un sensore deve essere sigillato ermeticamente o deve rilasciare una quantità significativa di calore, l'estrusione a freddo presenta un vantaggio strutturale che nessun processo a valle può recuperare completamente. Laddove prevale la complessità della geometria e il carico termico è modesto, la pressofusione rimane competitiva.
Domande frequenti
Q1: Quale lega di alluminio è la migliore per l'alloggiamento di un sensore automobilistico?
Non esiste una lega migliore. Leghe di elevata purezza come Al1070 sono adatte agli alloggiamenti termicamente critici e saldati al laser. 6061 e 6063 si adattano ad alloggiamenti strutturali e profili estrusi complessi. 7075 è adatto a supporti per carichi elevati o critici per le vibrazioni. La scelta corretta dipende dalla temperatura operativa, dal carico meccanico, dal metodo di tenuta e dai requisiti di finitura superficiale.
Q2: Quale tolleranza può realisticamente essere raggiunta sull'alloggiamento di un sensore?
Le dimensioni generali generalmente si mantengono a circa 0,1 mm dopo l'estrusione a freddo o la pressofusione. Le caratteristiche critiche possono raggiungere circa 0,02 mm con finitura CNC. Le superfici di montaggio ottico spesso richiedono planarità e parallelismo nell'ordine dei micron, verificati mediante ispezione CMM.
Q3: Perché l'estrusione a freddo supera termicamente la pressofusione?
La pressofusione introduce porosità da gas nel metallo. La porosità interrompe il percorso di conduzione e crea punti caldi locali. L'estrusione a freddo produce una struttura densa, essenzialmente priva di pori, quindi il calore viaggia attraverso il metallo solido. Test comparativi hanno dimostrato prestazioni termiche fino a 2,36 volte migliori per gli alloggiamenti estrusi a freddo.
D4: Quale grado di protezione IP dovrebbe avere come obiettivo l'alloggiamento di un sensore automobilistico esterno?
IP67 è comune per le unità radar e telecamera montate sul corpo. IP68 si applica ai moduli montati in basso o continuamente esposti. IP69K è specificato laddove si verificano lavaggi ad alta pressione e alta temperatura, come veicoli commerciali e applicazioni fuoristrada.
Q5: Il trattamento superficiale influisce sulla dissipazione del calore?
SÌ. I rivestimenti isolanti spessi aggiungono resistenza termica alla superficie. I rivestimenti di anodizzazione e conversione sono generalmente sufficientemente sottili da preservare il trasferimento di calore, mentre i rivestimenti pesanti in polvere dovrebbero essere valutati rispetto al budget termico.
D6: Come è possibile ridurre i tempi di consegna per un nuovo programma di custodie per sensori?
Scegli un fornitore con estrusione integrata, estrusione a freddo, lavorazione CNC e trattamento superficiale. Il controllo interno del processo rimuove le code di terze parti, accorcia il ciclo di campionamento e riduce il rischio di slittamento della pianificazione tra le fasi del processo.
Q7: Cosa dovrebbe essere incluso in una richiesta di preventivo?
Fornire modelli 3D e disegni 2D con strategia di riferimento, preferenza della lega o requisiti prestazionali, metodo di sigillatura, obiettivo di classificazione IP, specifiche del trattamento superficiale, volume annuale e tappe di consegna richieste. Il feedback DFM in fase di preventivo spesso impedisce modifiche successive degli strumenti.
La definizione dell'alloggio giusto inizia dalle domande giuste
L'alloggiamento del sensore è allo stesso tempo un dispositivo termico, un dispositivo di precisione, una guarnizione e una barriera contro la corrosione. Ciascuno dei sei fattori sopra indicati può diventare limitante a seconda dell'applicazione. I team che riescono a farlo bene tendono ad essere quelli che definiscono prima le modalità di guasto, quindi specificano il materiale, la tolleranza, la progettazione termica, la sigillatura, la finitura e la catena di fornitura rispetto a tali modalità di guasto.
Quando valuti un partner di produzione, cerca capacità di processo integrate piuttosto che un catalogo. Estrusione, estrusione a freddo, lavorazione CNC, pulizia ad ultrasuoni, trattamento superficiale e ispezione completa sotto lo stesso tetto è ciò che trasforma una specifica in una parte ripetibile. La stessa integrazione è ciò che crea parti in alluminio estruso a freddo fattibile per involucri di sensori sigillati e termicamente critici a volume di produzione.
Invia in anticipo i disegni e i requisiti prestazionali. Il feedback di DFM in fase di preventivo è molto più economico di un cambio di strumenti dopo il primo articolo.

-
Numero di telefono
+86-0572-2210226Numero di telefono
+86-13819283977 +86-13655726561 +86-13567228000Indirizzo
Edificio B, Parco industriale per l'innovazione e l'imprenditorialità, n. 288, Yansan Road, città di Huzhou, provincia di Zhejiang, CinaQrCode
-
Collegamenti rapidi
Casa Prodotti Chi siamo Capacità Industrie Novità Contattaci -
Esplora
Involucro della fotocamera in alluminio del veicolo Estrusione a freddo dell'alluminio Parti in alluminio forgiate a freddo -
sentitevi liberi di contattarci