Novità del settore
 Oct 09, 2026
 Inserito dall'amministratore
Estrusione a freddo e pressofusione di alluminio: quale processo offre parti di precisione migliori?
Perché la scelta del processo dà forma a parti in alluminio di precisione
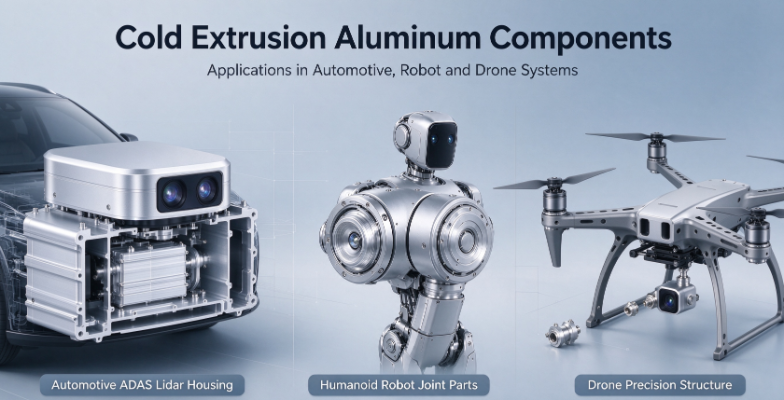
Gli ingegneri che progettano sensori di assistenza alla guida, alloggiamenti lidar, giunti di robot umanoidi e strutture di droni devono affrontare la stessa sfida. Il componente in alluminio al centro del sistema deve mantenere dimensioni contenute, resistere alle vibrazioni per anni e comportarsi in modo identico dalla prima unità alla decimillesima. Il percorso di produzione scelto all'inizio di un progetto spesso determina se tali obiettivi sono raggiungibili senza costose riprogettazioni successive.
Due processi dominano queste discussioni: la pressofusione tradizionale e l’estrusione a freddo. Entrambi possono produrre forme complesse in termini di volume, ma differiscono nettamente nella struttura interna, nelle prestazioni meccaniche, nel controllo dimensionale e nei problemi che creano quando vengono spinti oltre la loro zona di comfort. Gli acquirenti che li considerano intercambiabili spesso scoprono la differenza solo dopo che sulla linea di produzione compaiono guasti o scarti.
Questa guida mette a confronto i due processi dal punto di vista tecnico e degli acquisti. Spiega come ciascuno di essi forma il metallo, dove ciascuno offre le migliori prestazioni, qual è il quadro dei costi reali e come scrivere una specifica che un fornitore capace può soddisfare. I compromessi vengono presentati apertamente, comprese le situazioni in cui la pressofusione rimane la scelta più intelligente.
Come ciascun processo forma il metallo
Il modo più chiaro per comprendere il divario prestazionale è osservare lo stato fisico del metallo durante la formatura. Nella pressofusione, l'alluminio viene fuso e forzato in uno stampo di acciaio ad alta pressione. Nell'estrusione a freddo, una billetta solida viene spinta attraverso uno stampo a temperatura ambiente o quasi. Quella singola differenza modella quasi tutto ciò che segue.
Alluminio pressofuso
L'alluminio fuso riempie rapidamente la cavità, il che rende la pressofusione efficiente per alloggiamenti complessi a pareti sottili. Il problema è cosa succede durante il riempimento e la solidificazione. L'aria intrappolata nella fusione e i gas rilasciati quando il metallo si raffredda forma porosità da gas e il ritiro forma vuoti dove le sezioni spesse si congelano per ultime. Anche i processi ben controllati lasciano alcune discontinuità interne e tali vuoti sono più comuni nelle sezioni più pesanti del pezzo.
- Il metallo fuso viene iniettato in uno stampo di acciaio ad alta velocità e pressione.
- Il metallo si raffredda e si solidifica, spesso in pochi secondi per le parti di piccole dimensioni.
- Il getto viene espulso e rifilato, quindi spesso lavorato sulle facce critiche.
- Il test o l'ispezione delle perdite elimina le parti con vuoti interni.
Alluminio estruso a freddo
L'estrusione a freddo funziona su materiale solido, quindi non esiste una fase liquida e nessun ritiro da solidificazione. La billetta viene compressa e forzata attraverso una matrice sagomata e il metallo scorre plasticamente per assumere la forma della matrice. Questo flusso plastico tende a chiudere le discontinuità interne e ad allineare la struttura dei grani lungo la direzione del flusso metallico, migliorando la resistenza nelle direzioni più importanti per i componenti caricati.
- Una billetta tagliata di alluminio lavorato viene caricata nell'attrezzatura della pressa.
- La pressa forza la billetta attraverso lo stampo, modellando pareti, sporgenze e cavità.
- La parte formata viene tagliata e talvolta sottoposta a distensione o trattata termicamente.
- La lavorazione CNC rifinisce solo le caratteristiche che richiedono precisione finale.
Fianco a fianco: differenze prestazionali principali
I team di approvvigionamento solitamente confrontano i processi su cinque dimensioni: densità strutturale, resistenza e durata a fatica, precisione dimensionale con finitura superficiale, comportamento termico e consistenza del lotto. La tabella seguente riassume i risultati tipici. I risultati effettivi dipendono dalla lega, dalla geometria, dalla qualità degli utensili e dagli standard di ispezione.
| Criteri | Alluminio pressofuso | Alluminio estruso a freddo |
|---|---|---|
| Struttura interna | Possibili porosità da gas e ritiro | Discontinuità completamente dense e chiuse |
| Resistenza alla fatica | Moderato, sensibile ai vuoti | Alto, adatto a carichi ciclici |
| Duttilità | Spesso limitato | Generalmente più alto |
| Rugosità superficiale come formata | Comunemente da 1,6 a 3,2 micrometri Ra | Comunemente da 0,8 a 1,6 micrometri Ra |
| Banda di tolleranza critica | Spesso 0,1 mm o più senza lavorazione | Spesso 0,05 mm o migliore su elementi formati |
| Idoneità alla saldatura laser | Limitato dalla porosità | Risultati di saldatura forti e costanti |
| Consistenza del lotto | Varia con la deriva del processo | Stabile over long runs |
Densità e prestazioni senza pori
La densità è il fondamento della maggior parte delle altre differenze. La porosità da gas nei getti pressofusi non è sempre visibile in superficie, il che la rende un rischio nascosto. Un alloggiamento può superare un controllo visivo e tuttavia presentare perdite sotto pressione, oppure può rompersi dopo alcune migliaia di cicli termici perché si trova un vuoto vicino a un percorso di carico. Le parti estruse a freddo evitano completamente la transizione da liquido a solido, quindi queste discontinuità interne sono rare. Ciò è particolarmente importante per gli alloggiamenti dei sensori sigillati e per qualsiasi parte che verrà saldata al laser, poiché la qualità della saldatura dipende fortemente da ciò che si trova sotto la superficie.
Forza e resistenza alla fatica
I componenti nei giunti dei robot e negli ambienti dei telai dei veicoli raramente si guastano a causa di un singolo sovraccarico. Cedono a causa di milioni di piccole inversioni di stress che lentamente danno origine a crepe nei punti deboli. Poiché l'estrusione a freddo produce una struttura densa con flusso direzionale dei grani, le prestazioni a fatica sono generalmente più elevate, soprattutto in corrispondenza di raccordi, nervature sottili e bugne. I getti pressofusi possono raggiungere un'eccellente resistenza statica, tuttavia la loro minore duttilità e sensibilità ai vuoti interni può ridurre la durata a fatica sotto vibrazioni.
Precisione dimensionale e qualità della superficie
Le pressofusioni si restringono mentre si raffreddano e gli utensili devono compensare tale movimento. Raggiungere tolleranze strette di solito significa aggiungere la lavorazione CNC a facce, fori e caratteristiche di montaggio critici. L'estrusione a freddo forma parti più vicine alle dimensioni finali e produce superfici più lisce, quindi meno caratteristiche necessitano di lavorazione secondaria. Meno fasi di lavorazione significano meno eventi di movimentazione, meno errori di fissaggio e un migliore adattamento dell'assemblaggio.
Comportamento termico e consistenza del batch
La gestione termica è fondamentale per i moduli Lidar e gli alloggiamenti dei sensori, dove il calore proveniente dall'elettronica deve raggiungere l'involucro esterno senza creare punti caldi. Una parete densa e priva di vuoti conduce il calore in modo più prevedibile rispetto a una parete con pori sparsi, che possono interrompere il flusso di calore in modo non uniforme. Nel corso dei cicli di produzione, la deviazione del processo nella pressofusione può modificare i livelli di porosità da un turno all'altro. L'estrusione a freddo tende a mantenere una produzione più stabile, il che riduce il carico di lavoro delle ispezioni in entrata e aiuta a mantenere bassi i tassi di difetti nel tempo.
Panoramica visiva dei due percorsi di produzione
Il diagramma seguente mostra la sequenza dei passaggi in ciascun percorso. La differenza fondamentale sta nella fase intermedia: in un caso il metallo liquido solidifica, nell’altro la billetta solida scorre plasticamente.
Scenari applicativi: dove si adatta ogni processo
Nessuno dei due processi è universalmente migliore. La scelta giusta dipende dalla funzione del pezzo, dai carichi che sopporta, dai requisiti di tenuta e saldatura e dal volume di produzione. Le linee guida riportate di seguito riflettono la pratica comune del settore piuttosto che una regola fissa e la revisione tecnica dovrebbe confermare ogni caso.
Dove la pressofusione rimane una scelta valida
- Alloggiamenti a bassa precisione in cui la tolleranza dimensionale è generosa e l'aspetto superficiale conta più dell'integrità interna.
- Coperture e gusci non strutturali che sopportano poco carico e non necessitano di sigillatura sotto pressione.
- Geometria a parete sottile molto complessa per volumi elevati in cui il costo degli utensili per pezzo è il fattore dominante.
- I progetti in cui la progettazione è ancora in evoluzione e le iterazioni rapide degli utensili contano più dei dati sulla fatica a lungo termine.
Dove l’estrusione a freddo offre evidenti vantaggi
- Custodie Lidar e corpi di telecamere automobilistiche che devono rimanere sigillati e dimensionalmente stabili durante i cicli di temperatura.
- Parti strutturali di robot umanoidi che subiscono un movimento alternativo continuo e devono resistere alle fessurazioni da fatica.
- Componenti di droni che trasportano carichi dinamici elevati in cui il peso e l'affidabilità sono entrambi importanti.
- Parti che richiedono saldatura laser o elevata tenuta all'aria, dove un materiale di base denso migliora la consistenza della saldatura.
Immagine dei costi: prezzo unitario rispetto al costo totale
Un presupposto comune è che la pressofusione sia sempre più economica. Ciò è vero per il prezzo unitario di una parte semplice in volumi molto elevati, ma il costo totale include scarti, rilavorazioni, ispezioni, lavorazioni secondarie, resi sul campo e il tempo di progettazione impiegato per risolvere i problemi di qualità. Un prezzo indicato più basso può diventare l’opzione più costosa una volta conteggiati questi costi nascosti.
L’estrusione a freddo richiede in genere un investimento iniziale più elevato in attrezzature e una configurazione più attenta della billetta e della pressa. La sua forza risiede nella resa e nella prevedibilità. Quando vengono scartati meno pezzi, sono necessarie meno operazioni di lavorazione e la produzione rimane costante durante i turni, il costo per pezzo buono può essere vantaggioso per tutta la durata di un programma. Gli acquirenti dovrebbero richiedere stime del costo totale di proprietà anziché confrontare solo i preventivi unitari.
Suggerimenti di progettazione per la specifica di parti di precisione in alluminio
Qualunque percorso tu scelga, una specifica chiara riduce i rischi. I disegni che descrivono la funzione, non solo la geometria, aiutano i fornitori a consigliare il processo giusto e a segnalare tempestivamente i problemi. Squadre che lavorano con una persona affidabile particolari in alluminio estruso a freddo il fornitore spesso ottiene il massimo dalle prime revisioni del progetto.
- Identificare quali caratteristiche trasportano il carico, sigillano o conducono il calore e contrassegnarle come critiche sul disegno.
- Specificare delicatamente le transizioni dello spessore della parete per evitare la concentrazione dello stress in caso di cambiamenti bruschi.
- Definisci la rugosità superficiale solo dove è importante, come le superfici di tenuta e le sedi dei cuscinetti.
- Dichiarare il metodo di ispezione per l'integrità interna, come la prova di tenuta o il sezionamento dei campioni.
- Fornire il volume di produzione previsto e le previsioni annuali in modo che il fornitore possa pianificare attrezzature e capacità.
- Concordare un piano di ispezione del primo articolo e criteri di accettazione prima del rilascio dell'attrezzatura.
Errori comuni da evitare
- Rafforzare ogni tolleranza allo stesso valore, il che fa aumentare i costi senza migliorare la funzionalità.
- Ignorando i carichi di fatica durante la progettazione e controllando solo la resistenza statica.
- Lasciare aperta la scelta del processo senza fornire al fornitore i requisiti prestazionali alla base.
Cosa cercare in un fornitore di alluminio di precisione
La conoscenza dei processi è solo una parte del quadro. Un fornitore che produce componenti di precisione in alluminio per le industrie esigenti dovrebbe essere in grado di dimostrare il controllo lungo tutta la catena, dalla billetta al pezzo finito. La lista di controllo seguente aiuta gli acquirenti a valutare le capacità prima di impegnarsi in un progetto.
- Esperienza con l'estrusione a freddo e la lavorazione CNC come flusso di lavoro integrato anziché fasi separate in subappalto.
- Capacità di ispezione documentata, inclusa misurazione dimensionale, controlli superficiali e test di integrità interna.
- Processi di pulizia e trattamento superficiale adatti per assemblaggi sigillati o saldati.
- Disponibilità a rivedere i disegni, suggerire modifiche al progetto e supportare programmi OEM e ODM personalizzati.
- Chiari registri di controllo del processo che mostrano come viene mantenuta la coerenza dei lotti su lunghi cicli di produzione.
Conclusione: abbinare il processo all'obiettivo prestazionale
Per le parti di precisione che devono rimanere dense, dimensionalmente stabili e resistenti alla fatica per una lunga durata, l'estrusione a freddo offre vantaggi strutturali che la pressofusione fatica ad eguagliare. La pressofusione guadagna ancora il suo posto in applicazioni più semplici, a basso stress e ad alto volume, dove la sua velocità e l'economia degli utensili hanno senso. La decisione migliore inizia dalla funzione della parte piuttosto che dal nome del processo.
Se il tuo prossimo progetto riguarda alloggiamenti di sensori, strutture di robot o componenti di droni, condividi in anticipo i disegni e i requisiti prestazionali. Un esame dettagliato della geometria, dei carichi e delle esigenze di tenuta mostrerà quale percorso è adatto e la verifica dei campioni lo confermerà prima dell'inizio della produzione completa.
Domande frequenti
D1: L'estrusione a freddo è sempre più costosa della pressofusione?
Non necessariamente. L'estrusione a freddo di solito richiede costi iniziali di attrezzaggio e installazione più elevati, ma può ridurre il costo totale quando vengono scartate meno parti, sono necessarie meno fasi di lavorazione e i resi sul campo diminuiscono. Il confronto del costo totale di proprietà fornisce un quadro più accurato rispetto al confronto dei soli prezzi unitari.
Q2: Le parti in alluminio pressofuso possono essere utilizzate in alloggiamenti sigillati o impermeabili?
Sì, con una progettazione, un controllo del processo e un test di tenuta adeguati. Tuttavia, la porosità interna nelle sezioni più spesse può creare percorsi di perdita difficili da rilevare visivamente. Per gli alloggiamenti con severi requisiti di tenuta, un materiale di base denso spesso riduce questo rischio e migliora la consistenza.
D3: Perché la resistenza alla fatica è importante per le parti di robot e droni?
Queste parti subiscono carichi ripetuti durante il movimento e le vibrazioni. Le cricche da fatica di solito iniziano con piccoli difetti o concentrazioni di stress e crescono lentamente nel corso di molti cicli. Una struttura dei grani densa e allineata direzionalmente aiuta a ritardare l'inizio delle cricche, prolungando la durata in servizio in movimento continuo.
Q4: Quale tolleranza può raggiungere l'estrusione a freddo sulle caratteristiche critiche?
Su molti elementi formati, sono ottenibili tolleranze di circa 0,05 mm o superiori, a seconda della geometria, del materiale e delle condizioni dell'utensile. La lavorazione finale può perfezionare caratteristiche che necessitano di un controllo ancora più rigoroso. Una discussione iniziale con il fornitore aiuta a stabilire tolleranze realistiche per ciascuna caratteristica.
D5: Come faccio a decidere quale processo specificare per un nuovo progetto?
Inizia elencando i requisiti funzionali: carichi, sigillatura, saldatura, trasferimento di calore e volume previsto. Se la parte è strutturale, sigillata o critica per la fatica, l'estrusione a freddo merita una valutazione seria. Se la parte è semplice, non critica e prodotta in volumi molto elevati con tolleranze generose, la pressofusione può essere più economica. Test di esempio su entrambi i percorsi possono confermare la scelta.

-
Numero di telefono
+86-0572-2210226Numero di telefono
+86-13819283977 +86-13655726561 +86-13567228000Indirizzo
Edificio B, Parco industriale per l'innovazione e l'imprenditorialità, n. 288, Yansan Road, città di Huzhou, provincia di Zhejiang, CinaQrCode
-
Collegamenti rapidi
Casa Prodotti Chi siamo Capacità Industrie Novità Contattaci -
Esplora
Involucro della fotocamera in alluminio del veicolo Estrusione a freddo dell'alluminio Parti in alluminio forgiate a freddo -
sentitevi liberi di contattarci