Novità del settore
 Oct 16, 2026
 Inserito dall'amministratore
Perché l'alluminio estruso a freddo è alla base della progettazione della custodia per telecamera ADAS: materiali, processi e guida alla selezione
Una telecamera rivolta in avanti su un veicolo moderno si trova dietro il parabrezza, dove si trova ad affrontare notti gelide, cruscotti riscaldati dal sole, vibrazioni costanti, spruzzi della strada e sale. L'alloggiamento attorno all'obiettivo e al sensore dell'immagine deve mantenere stabile l'allineamento ottico in tutte queste condizioni. Quando fallisce, i sintomi appaiono come rilevamento sfocato, calibrazione in errore o appannamento di umidità all'interno dell'obiettivo e ognuno di questi può indebolire la funzione di assistenza alla guida supportata dalla fotocamera.
Questa guida mette a confronto i principali materiali e i percorsi di produzione di un custodia per fotocamera automobilistica , spiega dove ciascuna opzione si inserisce all'interno dei sistemi avanzati di assistenza alla guida (ADAS) e fornisce agli ingegneri e al team di acquisto una pratica lista di controllo per la selezione dei fornitori. L'attenzione si concentra sui compromessi tecnici piuttosto che sulle affermazioni principali, perché la scelta giusta dipende dalla qualità della fotocamera, dall'ambiente termico e dal volume di produzione previsto.
Fonte immagine: generata dall'intelligenza artificiale solo a scopo illustrativo.
Perché l'edilizia abitativa è più importante di quanto sembri
La custodia è il riferimento meccanico per l'intero modulo fotocamera. Gli elementi dell'obiettivo sono posizionati all'interno di finestre di allineamento misurate in decine di micrometri e il sensore di immagine deve rimanere parallelo all'asse ottico nell'intero intervallo di temperatura operativa. Un piccolo spostamento nella sede dell'obiettivo modifica la messa a fuoco e il campo visivo, che a sua volta influisce sulla precisione con cui gli algoritmi a valle rilevano la segnaletica orizzontale, i pedoni e altri veicoli.
I progettisti devono inoltre gestire il calore generato dal sensore e dal processore, l'umidità che si condensa sulle superfici ottiche fredde e i carichi di montaggio trasmessi attraverso la staffa del parabrezza. Poiché l'alloggiamento si trova tra tutte queste forze, il materiale e il percorso di produzione determinano il margine effettivo del design ottico.
Requisiti prestazionali fondamentali
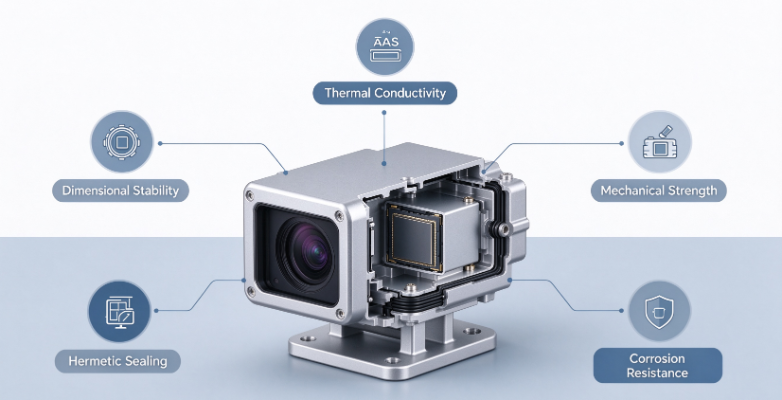
La maggior parte dei programmi valuta un alloggio rispetto a cinque aree di prestazione. Ciascuna area ha un effetto diretto sulla qualità dell'immagine o sull'affidabilità sul campo, quindi i compromessi dovrebbero essere fatti deliberatamente piuttosto che per l'impostazione predefinita.
- Stabilità dimensionale. La sede della lente e il riferimento del sensore devono mantenere la posizione dopo ripetuti cicli termici, poiché la deriva si traduce direttamente in un errore di calibrazione.
- Conduttività termica. Il calore proveniente dal sensore necessita di un percorso efficiente lontano dall'ottica, altrimenti la corrente oscura aumenta e il rumore dell'immagine aumenta nelle giornate calde.
- Resistenza meccanica e vita a fatica. L'alloggiamento deve resistere alle vibrazioni, agli impatti dei detriti stradali e alla fatica a lungo termine causata dalle continue sollecitazioni di montaggio.
- Sigillatura ermetica e resistenza alla corrosione. Le guarnizioni e le giunture saldate devono mantenere lontana l'umidità per l'intera vita utile del veicolo, compresa l'esposizione al sale stradale e agli autolavaggi.
- Conformità al sistema di qualità. I programmi di serie richiedono in genere un sistema di gestione della qualità automobilistica, la tracciabilità dei lotti, una presentazione PPAP e tassi di difetti molto bassi misurati in parti per milione.
La ponderazione di questi requisiti cambia con l'applicazione. Una telecamera per la retromarcia può dare priorità al costo e all'imballaggio, mentre un sensore rivolto in avanti utilizzato per la frenata di emergenza necessita di un comportamento termico e di prestazioni di tenuta eccellenti perché le conseguenze di un guasto sono più gravi.
Opzioni di materiali per la custodia delle fotocamere
La scelta dei materiali valutare il limite massimo delle prestazioni termiche e strutturali prima che venga presa qualsiasi decisione di produzione. La tabella seguente riassume le quattro opzioni più spesso considerate per le custodie per telecamere.
| Materiale e percorso | Conduttività termica | Rischio di sigillatura | Applicazione tipica |
|---|---|---|---|
| Plastica tecnica (PBT o PC-ABS) | Molto basso | Da basso a moderato | Telecamere retrovisive entry-level |
| Alluminio pressofuso (ADC12 o A380) | Moderato | Rischio di porosità elevata | Alloggiamenti di fascia media orientati ai costi |
| Alluminio estruso a freddo 6061 | Bene | Basso | Alloggiamenti di qualità medio-alta caricati strutturalmente |
| Alluminio estruso a freddo 1070 | Molto alto | Molto basso | Telecamere anteriori di alta qualità che necessitano di diffusione del calore |
Materiali plastici tecnici (PBT e PC-ABS)
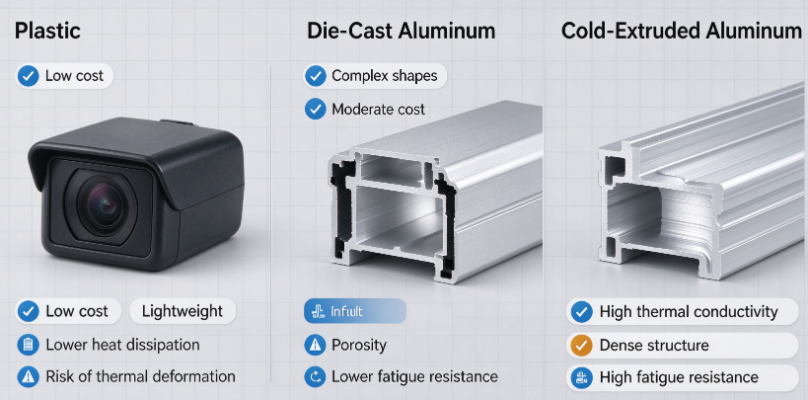
Gli alloggiamenti in plastica offrono bassi costi di attrezzatura, leggerezza e la libertà di creare forme esterne complesse. Funzionano bene per le fotocamere di qualità inferiore in cui il design ottico tollera un moderato aumento della temperatura. Le principali limitazioni sono la scarsa conduttività termica, che intrappola il calore vicino al sensore, e lo scorrimento a temperatura elevata, che può spostare lentamente la sede della lente nel corso della vita del veicolo.
- Vantaggi: basso costo unitario, geometria complessa, facile integrazione delle funzionalità di montaggio
- Limitazioni: scarsa diffusione del calore, scorrimento a temperatura sostenuta, rigidità limitata
Alluminio pressofuso (ADC12 e A380)
La pressofusione è interessante per volumi medio-alti perché produce rapidamente forme vicine alla rete. Tuttavia, la rapida solidificazione dell’alluminio fuso spesso lascia porosità interna e ritiro. In un alloggiamento ottico sigillato, questi vuoti possono diventare percorsi di perdita e la struttura discontinua dei grani riduce le prestazioni di fatica sotto vibrazione. Alcuni accettano programmi parti pressofuse con trattamenti secondari, ma l'onere di validazione della sigillatura è sostanzialmente più elevato.
Alluminio lavorato per estrusione a freddo (1070 e 6061)
L'alluminio lavorato inizia come una billettatata solida formata mediante estrusione a freddo, che deforma plasticamente il metallo senza scioglierlo. Il risultato è un flusso continuo di grani che segue la forma del pezzo e una struttura della parete densa, quasi priva di pori. La lega 1070 offre una conduttività termica molto elevata, rendendola un ottimo candidato per le telecamere anteriori che devono diffondere il calore del sensore in modo efficiente e possono essere saldate al laser per assemblaggi ermetici. La legge 6061 fornisce una maggiore resistenza ed è adatta per alloggiamenti che sopportano carichi di montaggio maggiori o che necessitano di maggiore rigidità strutturale.
La soluzione migliore per ADAS di alta qualità Pareti densi e prive di pori Flusso continuo di cereali
Comportamento termico a confronto
La conduttività termica è spesso la prima cosa che gli ingegneri immobiliari esaminano quando confrontano i materiali dell'alloggiamento, perché determina la velocità con cui il calore si sposta dal sensore alla superficie esterna. La tabella seguente mostra i valori tipici della temperatura ambiente per i materiali discussi sopra. I valori effettivi variano in base allo stato della legge, al trattamento termico e alla geometria della parete, quindi confermarli confrontandoli con i dati del fornitore.
Il divario tra l'alluminio lavorato e la plastica tecnica è di circa tre ordini di grandezza, motivo per cui gli alloggiamenti in plastica si basano su percorsi termici attraverso rame PCB o dissipatori di calore esterni. L'alluminio pressofuso offre un miglioramento significativo rispetto alla plastica, ma la sua porosità può ridurre localmente le prestazioni termiche effettive. Il 1070 estruso a freddo fornisce il percorso termico più diretto, che aiuta a mantenere stabile la temperatura del sensore in condizioni di luce solare prolungata e carico elevato del processore.
Fonte immagine: generata dall'intelligenza artificiale solo a scopo illustrativo.
Processi di produzione per custodie per fotocamere in alluminio
Tre percorsi di produzione dominano la produzione delle custodie per fotocamere in alluminio. Ciascuno ha un profilo distinto di costi, precisione, qualità metallurgica e tempi di consegna e la scelta migliore dipende da come il programma bilancia questi fattori.
Pressofusione ad alta pressione
L'alluminio fuso viene iniettato in uno stampo di acciaio ad alta pressione, producendo alloggiamenti complessi in un unico colpo. I tempi di ciclo sono brevi e i costi unitari diminuiscono rapidamente con il volume. Gli svantaggi principali sono la porosità da gas e da ritiro, le opzioni limitate di trattamento termico perché il gas intrappolato si espande ad alta temperatura e la necessità di effettuare prove di tenuta su ogni parte. Per un alloggiamento ottico sigillato, questi inconvenienti solitamente superano il vantaggio in termini di costi una volta che il programma va oltre le fotocamere entry-level.
Lavorazione CNC completa da billetta solida
La lavorazione di un alloggiamento da barra piena offre un eccellente controllo dimensionale ed evita completamente i difetti di fusione. Il compromesso è lo spreco di materiale, che può superare la metà della billetta originale, insieme a tempi di ciclo lunghi e costi per pezzo più elevati. La lavorazione completa ha senso per prototipi, volumi molto bassi o caratteristiche estremamente limitate, ma diventa difficile da giustificare per la produzione in serie.
Estrusione a freddo più lavorazione CNC secondaria
Questo percorso unisce i vantaggi metallurgici della formatura a freddo con la precisione delle lavorazioni mirate. Il processo generalmente segue la sequenza mostrata di seguito.
- Preparazione della billetta. I pezzi di alluminio lavorati vengono tagliati e ricotti in una condizione iniziale costante, che stabilizza la forza di formatura e il comportamento della grana.
- Estrusione Freddo. La lumaca si forma a temperatura ambiente in una tazza o corpo quasi a rete. Il flusso continuo di venature creato qui conferisce al muro forza e densità.
- CNC di precisione. Vengono lavorate solo le caratteristiche critiche, come la sede della lente, il punto di riferimento del sensore e la scansione di tenuta, mantenendo bassa la rimozione del materiale e sotto controllo i costi.
- Trattamento e pulizia delle superfici. La pulizia ad ultrasuoni rimuove i residui di lavorazione e l'anodizzazione aggiunge resistenza alla corrosione e una superficie stabile per adesivi o guarnizioni.
- Ispezione finale. Ogni parte viene controllata per verificare eventuali perdite, dimensioni critiche e condizioni superficiali, con tracciabilità registrata a livello di lotto.
I vantaggi principali sono resistenza e densità superiori alla pressofusione, comportamento termico stabile grazie alla parete densa e una struttura dei costi che si adatta bene ai volumi medio-alti. Rispetto alla lavorazione completa, la resa del materiale è decisamente migliore e i tempi di consegna sono più brevi per la produzione in serie. Per molti programmi ADAS, un file ben controllato custodia in alluminio estruso a freddo offre la combinazione più equilibrata di prestazioni e producibilità.
Esempio applicato: selezione di un percorso per una telecamera anteriore
Si considera un programma di telecamere rivolte in avanti pianificato per diverse centinaia di migliaia di unità all'anno, con l'esigenza di prestazioni di tenuta durante i cicli di temperatura e la nebbia salina. Nella fase pilota iniziale, un alloggiamento pressofuso ha superato l'ispezione dimensionale ma ha mostrato perdite intermittenti durante il controllo dell'elio post-test e la causa principale è stata individuata nella microporosità vicino alla scanalatura della guarnizione. La rilavorazione attraverso l'impregnazione e lo screening aggiuntivo delle perdite aggiunte hanno costi aggiuntivi e hanno esteso il programma di convalida.
Quando il programma è passato a un corpo 1070 estruso a freddo con una scanalatura di tenuta lavorata, le perdite sono scomparse nella stessa sequenza di test e il profilo termico del sensore è notevolmente migliorato in condizioni di funzionamento prolungato a carico elevato.
La lezione non è che la pressofusione non sia adatta in ogni caso, ma che i requisiti di tenuta e il carico termico dovrebbero guidare la scelta del percorso prima di prendere decisioni sugli utensili. Rivedere la decisione in una fase avanzata del programma è molto più costoso che impostare correttamente i requisiti all'inizio.
Elenco di controllo di selezione per ingegneri e acquirenti
Una revisione strutturata aiuta il team a evitare costose sorprese. I seguenti cinque passaggi possono essere applicati durante la selezione del concetto e la qualificazione del fornitore.
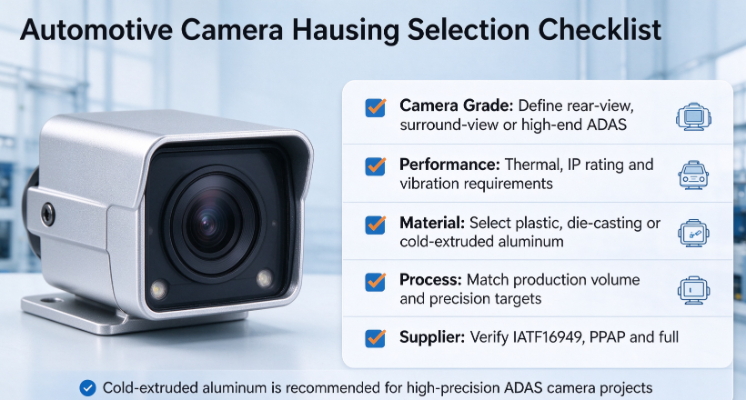
- Definire il grado della fotocamera. Chiarire se l'alloggiamento svolge una funzione di retrovisione, di visione circostante o di alta qualità in avanti, poiché ciò definisce la linea di base termica e di tenuta.
- Stabilisci obiettivi di prestazione quantificati. Specificare l'intervallo di temperatura operativa, il livello di protezione dall'ingresso, il profilo di vibrazione e lo spostamento massimo consentito dell'obiettivo.
- Abbinare il percorso di produzione al programma. Scegli la plastica o la pressofusione per le telecamere entry-level a basso costo e prendi in considerazione l'estrusione a freddo con lavorazione secondaria quando i margini termici e di tenuta sono critici.
- Controllare il fornitore. Verifica la certificazione di gestione della qualità, i certificati dei materiali, la capacità di ispezione completa in linea e l'esperienza PPAP.
- Anteprima dei principali rischi. Le perdite dovute alla porosità, la deformazione termica e l'incoerenza tra lotto e lotto dovrebbero essere affrontate nella revisione del progetto piuttosto che scoperte durante la validazione.
Insidie comuni nell'approvazione di alloggi
Molti problemi di approvvigionamento derivano dal concentrarsi su ciò che è più facile da misurare. I seguenti errori compaiono ripetutamente nei programmi della fotocamera e vale la pena evitarli.
- Controllo solo delle tolleranze del disegno. Un alloggiamento può soddisfare tutte le dimensioni del disegno e tuttavia cedere a causa di vuoti interni o discontinuità dei grani che non sono mai stati ispezionati.
- Ignorare gli effetti dei cicli di temperatura. La deriva dimensionale che appare dopo ripetute esposizioni termiche spesso passa inosservata se la validazione copre solo una singola temperatura.
- Sottovalutare la capacità del processo. Un fornitore senza tracciabilità documentata dei lotti o track record PPAP potrebbe avere difficoltà a superare un audit del cliente, anche con parti prototipo di buona qualità.
- Selezione solo in base al prezzo unitario. Il costo inferiore dei pezzi può essere compensato rapidamente da rilavorazioni, scarti, esposizione alla garanzia e lanci ritardati.
La nostra capacità di custodia per telecamere in alluminio personalizzate
Per i team che sviluppano telecamere rivolte in avanti o circostanti, un partner pratico dovrebbe combinare l'estrusione a freddo con la lavorazione di precisione, offrire opzioni di materiali come 1070 e 6061 e mantenere un sistema di qualità in linea con le aspettative automobilistiche. Le costruzioni di campioni, l'ispezione dimensionale completa, i test di tenuta e la documentazione PPAP dovrebbero passare senza problemi dal prototipo alla produzione in serie. Gli ingegneri che desiderano confrontare le opzioni per il proprio programma possono condividere disegni e obiettivi prestazionali per una revisione tecnica preliminare.
Conclusione
Le posizioni delle telecamere a basso costo possono spesso essere servite da plastica tecnica o alluminio pressofuso, a condizione che i requisiti termici e di tenuta siano modesti. Le telecamere ADAS ad alte prestazioni traggono i maggiori vantaggi dall'alluminio estruso a freddo, che combina elevata conduttività termica, pareti dense e comportamento stabile alla fatica con la precisione necessaria per l'allineamento dell'obiettivo. La soluzione dipende dalla qualità della fotocamera, dal profilo ambientale e dal volume di produzione, e una decisione tempestiva e strutturata protegge sia le prestazioni che correttamente il programma. Per uno sguardo più approfondito alle opzioni personalizzate, consulta il custodia per telecamera in alluminio gamma e discutere le vostre esigenze con un team tecnico.
Fonte immagine: generata dall'intelligenza artificiale solo a scopo illustrativo.
Domande frequenti
D1: L'estrusione a freddo è pratica per progetti di custodie per telecamere ADAS a basso volume?
Può esserlo, anche se gli aspetti economici dipendono dalla geometria del pezzo e dall'investimento in attrezzature. I programmi a basso volume spesso combinano un corpo estruso standard con caratteristiche lavorate a macchina, che mantenendo semplice l'attrezzaggio pur fornendo la struttura del grano e le prestazioni di tenuta di un percorso in serie.
Q2: Quali trattamenti superficiali sono disponibili per le custodie per fotocamere in alluminio?
Le opzioni comuni includono l'anodizzazione per la resistenza alla corrosione e la stabilità della superficie, seguita dalla sigillatura o dal rivestimento dove necessario. La scelta della superficie deve essere confermata con il metodo di sigillatura, poiché guarnizioni, adesivi e saldature laser hanno ciascuno requisiti diversi per le condizioni della superficie.
Q3: Quali tolleranze si possono raggiungere su una sede lente con estrusione a freddo e CNC?
La sede della lente e il riferimento del sensore sono normalmente prodotti mediante lavorazione meccanica di precisione, quindi la tolleranza ottenibile è governata dal processo di lavorazione piuttosto che dall'estrusione stessa. Le finestre di allineamento nell'ordine delle decine di micrometri sono un obiettivo tipico per i moduli rivolti in avanti e il valore finale dovrebbe essere concordato durante la revisione del progetto in base allo stack ottico.

-
Numero di telefono
+86-0572-2210226Numero di telefono
+86-13819283977 +86-13655726561 +86-13567228000Indirizzo
Edificio B, Parco industriale per l'innovazione e l'imprenditorialità, n. 288, Yansan Road, città di Huzhou, provincia di Zhejiang, CinaQrCode
-
Collegamenti rapidi
Casa Prodotti Chi siamo Capacità Industrie Novità Contattaci -
Esplora
Involucro della fotocamera in alluminio del veicolo Estrusione a freddo dell'alluminio Parti in alluminio forgiate a freddo -
sentitevi liberi di contattarci